
Nhóm chế tạo của bạn sẽ kéo bạn đến băng ghế kiểm tra. Cấu hình khung cửa 6063-T5 mới đã đạt được chiều dài như yêu cầu, nhưng hai khung có thể nhìn thấy hình cánh cung khi đặt phẳng và khung thứ ba không thẳng hàng ở góc vát. Nhà cung cấp ép đùn khẳng định lô hàng tuân thủ dung sai tiêu chuẩn của Hiệp hội Nhôm. Đó có phải là một yêu cầu hợp lý? Câu trả lời phụ thuộc vào bảng dung sai nào được áp dụng, cách đo biên dạng và liệu bản vẽ của bạn có giả định các giá trị tiêu chuẩn hay chính xác hay không. Dung sai tiêu chuẩn của Hiệp hội Nhôm xác định giới hạn kích thước cho các cấu hình ép đùn, nhưng chúng là đường cơ sở thực tế, không phải là lời hứa rằng mỗi mét chạy sẽ giống hệt nhau. Hướng dẫn này giải thích những dung sai thực sự bao gồm những gì và bạn nên kiểm tra những gì trước khi đặt hàng ép đùn tiếp theo.
Dung sai tiêu chuẩn của Hiệp hội Nhôm được xác định trong ANSI H35.2, Tiêu chuẩn Quốc gia Hoa Kỳ về dung sai kích thước của các sản phẩm nhà máy nhôm. Tài liệu tham khảo hỗ trợ là Tiêu chuẩn và Dữ liệu Nhôm (ASD), do Hiệp hội Nhôm xuất bản. Đối với dây, thanh, thanh và cấu hình ép đùn, Phần 11 của ASD chứa các bảng dung sai mà các nhà sản xuất máy đùn và người mua thường trích dẫn nhất.
Một câu ở đầu các bảng này đáng được chú ý: "Các Dung sai Tiêu chuẩn này được áp dụng cho cấu hình trung bình; có thể yêu cầu dung sai rộng hơn đối với một số cấu hình và có thể có dung sai gần hơn đối với các cấu hình khác." Nói một cách dễ hiểu, dung sai tiêu chuẩn là kỳ vọng hợp lý đối với một mặt cắt điển hình được chế tạo trên dụng cụ được bảo trì tốt. Hình dạng bất thường, thành mỏng, phần rỗng sâu hoặc chiều dài rất dài có thể đẩy cấu hình ra ngoài dải tiêu chuẩn. Dung sai chặt chẽ hơn thường có thể thực hiện được, nhưng chúng phải được thỏa thuận với máy đùn trước khi cắt dụng cụ.
Hợp kim và tính khí cũng đóng một vai trò. 6063-T5 là hợp kim ép đùn được sử dụng rộng rãi vì nó chảy tốt trong khuôn và giữ nguyên kích thước sau khi làm mát và lão hóa. Nếu bạn ít quen thuộc với hợp kim này, hướng dẫn Đặc tính đùn nhôm 6063-T5 mô tả cách sử dụng điển hình và giới hạn thiết kế.
Các bảng dưới đây xuất hiện nhiều lần trong các báo cáo kiểm tra ép đùn. Biết chúng theo số lượng giúp việc trích dẫn và nhận đơn giản hơn nhiều:
| Bảng | Kiểm soát kích thước | Phương pháp xác minh điển hình |
|---|---|---|
| Bảng 11.2 | Kích thước mặt cắt ngang: kích thước kim loại và không gian, độ dày của tường | Thước cặp hoặc micromet Vernier tại các mặt cắt xác định |
| Bảng 11.5 | Chiều dài cắt | Băng thép đo ở nhiệt độ tham chiếu |
| Bảng 11.6 | Độ thẳng | Chiều cao của cung trên chiều dài tham chiếu đã nêu |
| Bảng 11.7 | xoắn | Độ lệch góc giữa hai đầu của hồ sơ |
| Bảngs 11.8 and 11.9 | Độ phẳng của biên dạng đặc và rỗng | Khoảng cách cảm biến giữa hồ sơ và tấm bề mặt |
| Bảng 11.10 | Độ nhám bề mặt | So sánh với các tiêu chuẩn độ nhám hoặc máy đo biên dạng |
| Bảng 11.11 | Đường viền của bề mặt cong | Mẫu hoặc bộ so sánh quang học |
| Bảng 11.12 | Độ vuông góc của các đầu cắt | Thước vuông và thước đo của kỹ sư |
| Bảng 11.13 | Bán kính góc và phi lê | Máy đo bán kính |
| Bảng 11.14 | Góc cạnh | Thước đo góc hoặc thước đo góc |
"Kích thước hồ sơ" là số nhiều vì một lý do. Dung sai áp dụng riêng cho từng kích thước của một phần phức tạp, do đó, biên dạng có thể có dung sai về chiều rộng tổng thể nhưng dung sai bên ngoài về độ sâu rãnh của nó. Khi một bộ phận bị kẹt trong thiết bị lắp ráp của bạn, câu hỏi đầu tiên hầu như luôn là: kích thước nào thực sự bị lệch?
Các thanh chắn và thanh ngang của bức tường rèm chạy trên các nhịp dài, nơi thậm chí có thể nhìn thấy một cánh cung nhỏ ở mặt tiền đã hoàn thiện. Việc xoắn cũng rắc rối không kém: một thanh chắn bị xoắn làm cho các miếng đệm khó lắp và tải khối kính không đều. Đối với cửa ra vào và cửa sổ, độ góc ở góc vát là kích thước ngăn cách một góc sạch với khoảng trống mà chất bịt kín phải che đi. Khi bạn đặt hàng các phần tường rèm, hãy thống nhất các giá trị trong Bảng 11.2 cho mặt cắt ngang và độ thẳng của Bảng 11.6 trên một chiều dài tham chiếu xác định.
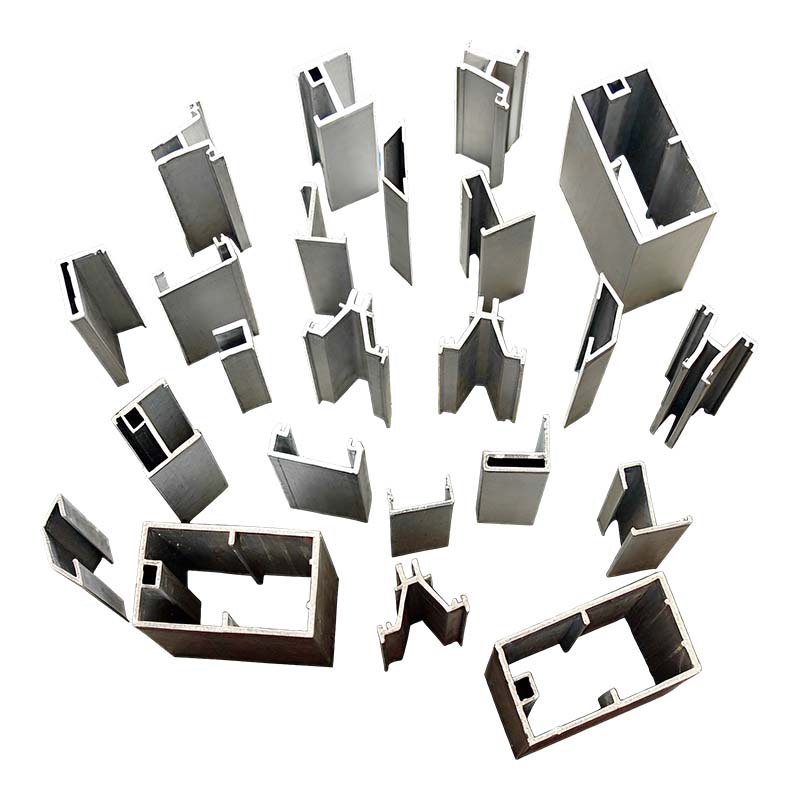 Hồ sơ tường rèm nhôm cho hệ thống mặt tiền Những cấu hình này phù hợp với các thanh chắn tường rèm, thanh ngang và các phần cửa ra vào/cửa sổ. Tính nhất quán về kích thước và độ thẳng của chúng trên các chiều dài xác định giúp tránh nhìn thấy các cung và các bộ phận bị xoắn ở mặt tiền hoàn thiện. Xem sản phẩm →
Khung của tấm pin mặt trời trông đơn giản nhưng cấu hình khung phải giữ cho tấm nhiều lớp phẳng và các khớp góc vuông. Giới hạn độ phẳng của Bảng 11.8 và kích thước không gian trong Bảng 11.2 kiểm soát cách đặt khung xung quanh bảng điều khiển. Nếu biên dạng xoắn, bảng sẽ cong; nếu kích thước rãnh bị lệch thì tấm laminate vừa vặn quá chặt hoặc quá lỏng. Tính nhất quán trên hàng nghìn khung hình giống hệt nhau quan trọng hơn việc theo đuổi độ chính xác trên mọi khía cạnh, đó là lý do tại sao việc kiểm tra đầu vào và kiểm tra trong quá trình là một phần của quy trình thông thường.
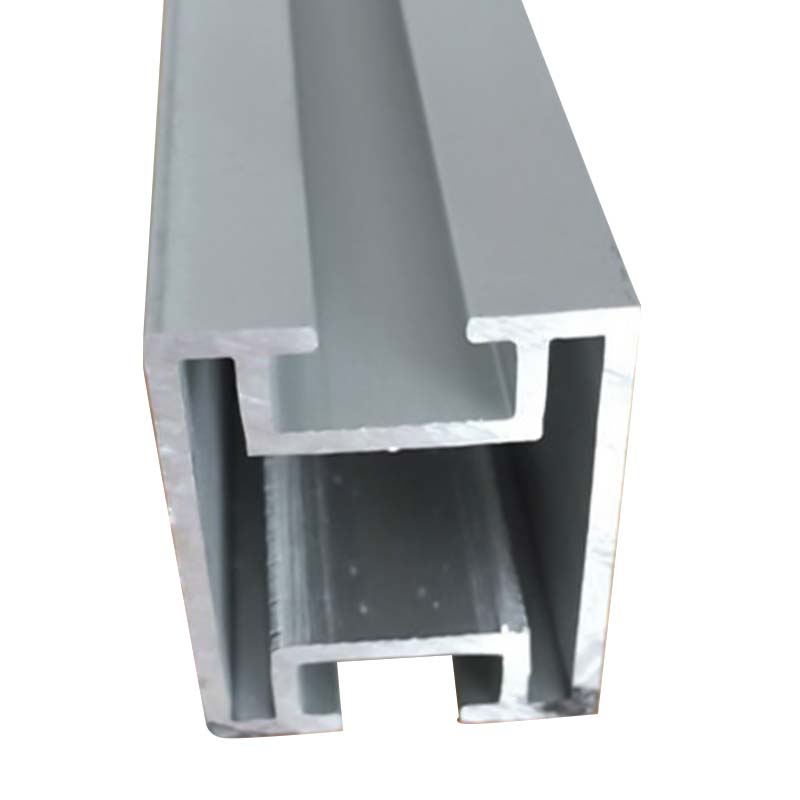 Khung bảng điều khiển năng lượng mặt trời bằng nhôm cho mô-đun quang điện Những khung này có độ bền nhẹ và khả năng chống ăn mòn khi sử dụng ngoài trời lâu dài. Độ chính xác về kích thước chặt chẽ hỗ trợ các tấm phẳng và các góc vuông, duy trì việc lắp ráp nhất quán trên hàng nghìn tấm. Xem sản phẩm →
Các cấu kiện công nghiệp, đặc biệt là hộp chống va đập, khay pin và vỏ động cơ, là một thế giới khác với các chi tiết trang trí. Hộp va chạm được thiết kế để khóa một cách có kiểm soát khi va chạm và hoạt động đó phụ thuộc vào độ dày của thành và hình học mặt cắt ngang. Nếu tường trôi ra ngoài phạm vi đã thỏa thuận thì mô hình biến dạng sẽ thay đổi. Đối với các bộ phận ô tô được đánh giá an toàn, người mua thường chỉ định dải hẹp hơn trên các kích thước quan trọng và yêu cầu máy đùn cung cấp dữ liệu kiểm soát quy trình thay vì chỉ chấp nhận các giá trị bảng tiêu chuẩn. Mặt thực tế của việc thiết kế và kiểm tra các bộ phận này được đề cập trong hướng dẫn của chúng tôi về hồ sơ nhôm hộp tai nạn .
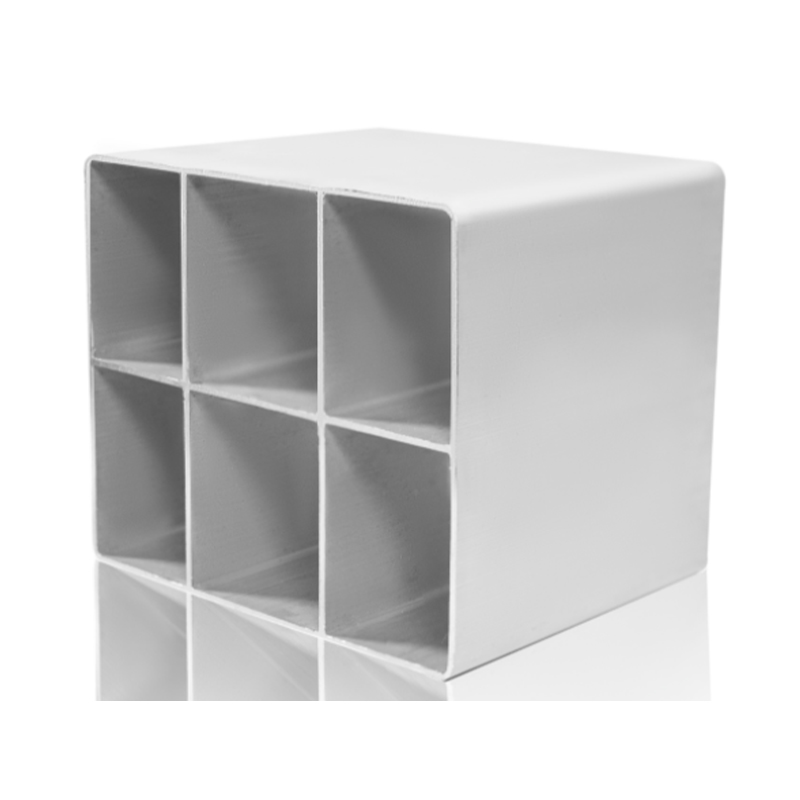 Hồ sơ nhôm hộp tai nạn ô tô để hấp thụ năng lượng Được thiết kế để kiểm soát sự biến dạng trong quá trình va chạm, các biên dạng này dựa vào độ dày thành và hình học mặt cắt ngang chính xác. Chúng hỗ trợ sự an toàn cho xe đồng thời cung cấp các đặc tính hấp thụ năng lượng nhẹ. Xem sản phẩm →
Giá trị dung sai chỉ có ý nghĩa nếu phương pháp đo có thể lặp lại được. Các bảng của Hiệp hội Nhôm giả định biên dạng được đo ở 20°C, không được kẹp và nằm trên bề mặt tham chiếu. Nhôm giãn nở khoảng 23 micromet trên mét trên kelvin, do đó, một mặt cắt dài được đo trên sàn nhà máy nóng vào mùa hè có thể dài hơn một phần milimet vì những lý do không liên quan đến quá trình ép đùn.
Độ thẳng thường được báo cáo là chiều cao tối đa của khoảng cách giữa tiết diện và bề mặt tham chiếu thẳng trên một nhịp đã nêu. Độ xoắn được đo bằng cách kẹp một đầu của biên dạng và đọc góc quay ở đầu kia. Độ phẳng được kiểm tra bằng thước đo giữa bề mặt phẳng của biên dạng và tấm tham chiếu. Mỗi mục trong bảng bao gồm các điều kiện đo và, nếu thích hợp, khoảng thời gian áp dụng giá trị.
Hai cảnh báo thực tế. Trước tiên, không kẹp hoặc ép phẳng biên dạng trước khi đo độ thẳng, nếu không bạn sẽ đo vật cố định của mình chứ không phải đo phần đùn. Thứ hai, nếu cấu hình sẽ được anod hóa hoặc sơn tĩnh điện, hãy nhớ rằng lớp phủ sẽ tăng thêm độ dày và có thể giảm kích thước không gian chật hẹp sau khi hoàn thiện. Dung sai tiêu chuẩn áp dụng cho sản phẩm máy nghiền, vì vậy hãy quyết định trước xem bạn sẽ kiểm tra tình trạng ép đùn hay thành phẩm.
Thời gian rẻ nhất để giải quyết vấn đề dung sai là trước khi khuôn được cắt và bắt đầu sản xuất. Hãy hỏi những câu hỏi này khi bạn yêu cầu báo giá:
Tại cơ sở của chúng tôi, chúng tôi coi những câu hỏi này là sự khởi đầu của một cuộc trò chuyện chứ không phải là một hình thức. Cho dù bạn mua các phần kiến trúc, khung quang điện hay phụ tùng ô tô, mục tiêu là phải thống nhất các con số giống nhau trước khi bắt đầu sản xuất và xác minh chúng bằng các phương pháp tương tự sau khi giao hàng. Với tư cách là nhà sản xuất phụ trách cả ba lĩnh vực sản phẩm, chúng tôi thấy hàng ngày yêu cầu về dung sai được xác định rõ ràng sẽ bảo vệ cả người mua và nhà sản xuất máy đùn như thế nào.
Dung sai tiêu chuẩn của Hiệp hội Nhôm tồn tại để người mua và nhà đùn nói cùng một ngôn ngữ. Sử dụng chúng làm đường cơ sở, xác định một số kích thước thực sự quan trọng đối với sản phẩm của bạn và thống nhất phương pháp đo lường với nhà cung cấp của bạn. Một profile đạt chuẩn trên giấy nhưng bị kẹt trong thiết bị cố định của bạn có thể do bạn chỉ định sai bàn chứ không hẳn là sai. Đặt câu hỏi phù hợp, kiểm tra các bảng phù hợp và khả năng chịu đựng sẽ trở thành một trong những phần dễ dàng hơn trong việc quản lý dự án ép đùn.
 +86-19156366875
 Số 1016, Đường Bảo Thành, Khu Phát triển Kinh tế và Công nghệ, Thành phố Tuyên Thành, Tỉnh An Huy, Trung Quốc
Bản quyền© Anhui Huilong Group Huilv New Material Technology Co., Ltd. Bảo lưu mọi quyền
Nhà sản xuất hồ sơ nhôm


